刮板给煤机链轮磨损更换:链轮材质选型与非标定制要点
刮板给煤机机头机尾链轮与刮板链条长期啮合,齿面磨损、断齿、跳链是常见故障。本文结合近期煤企、电厂链轮集中采购维修动态,解析链轮磨损判据、材质与热处理选型,落到链轮传动链配件的非标定制与原厂件替代,供火电、煤矿、选煤等企业设备更新备件参考。
核心要点
- 主题:刮板给煤机机头、机尾链轮这一核心传动易损件的磨损更换、材质选型与非标定制。
- 要点:链轮齿面磨损超过原齿厚20%(或链窝磨损超3—5mm)即应强制更换;新链轮必须配套新链条,仅换链轮寿命可能缩短30%—50%。
- 适用:火电、煤矿、选煤、冶金等有刮板给煤机、刮板输送机链轮更换与备件定制需求的运维与采购人员。
1. 刮板给煤机链轮:磨损最快的传动件
刮板给煤机(埋刮板给煤机)通过机头驱动链轮和机尾导向链轮带动刮板链条循环运转,把原煤、煤粉或散料连续送入下一道工序。链条在轨道内拖动物料,链轮齿面则与链条节距持续啮合、承受冲击与磨粒磨损,是整套传动系统里"耗得最快"的零件。
链轮一旦磨损超标,链条就会爬链、跳齿,轻则给料不匀、煤量波动,重则断链停机。所以在给煤机大修(A修)和日常检修中,链轮都被列为重点检查、强制更换的易损件。
链轮加速失效的原因有多重:润滑不良(据厂商技术资料,占失效案例的一半以上)、链条张紧过度、物料含矸石多、安装不对中,都会让齿面快速磨出麻点、拉深链窝。尤其给煤机在煤仓下方连续重载运行,一旦缺油就干摩擦,齿面很快报废。
近期煤企与电厂的采购动态印证了这一点。据河南能源中原云商招标公告,2026年9月义马煤业孟津煤矿一批采购机头链轮、链轮链条(32B、16A等规格),技术要求明确"整体45号钢、整体调质加齿部高频淬火、线切割分半"。同期,鹤壁煤业采购SGZ764/630、SZZ800/315链轮组件,内蒙古达拉特旗苏家沟煤矿对80/15L、80/10L链轮进行维修(更换链轮体、SKF轴承与浮封环)。这些集中在2026年8—9月的采购,说明存量刮板设备的链轮正进入集中更换周期。
2. 链轮磨损判据与材质热处理选型
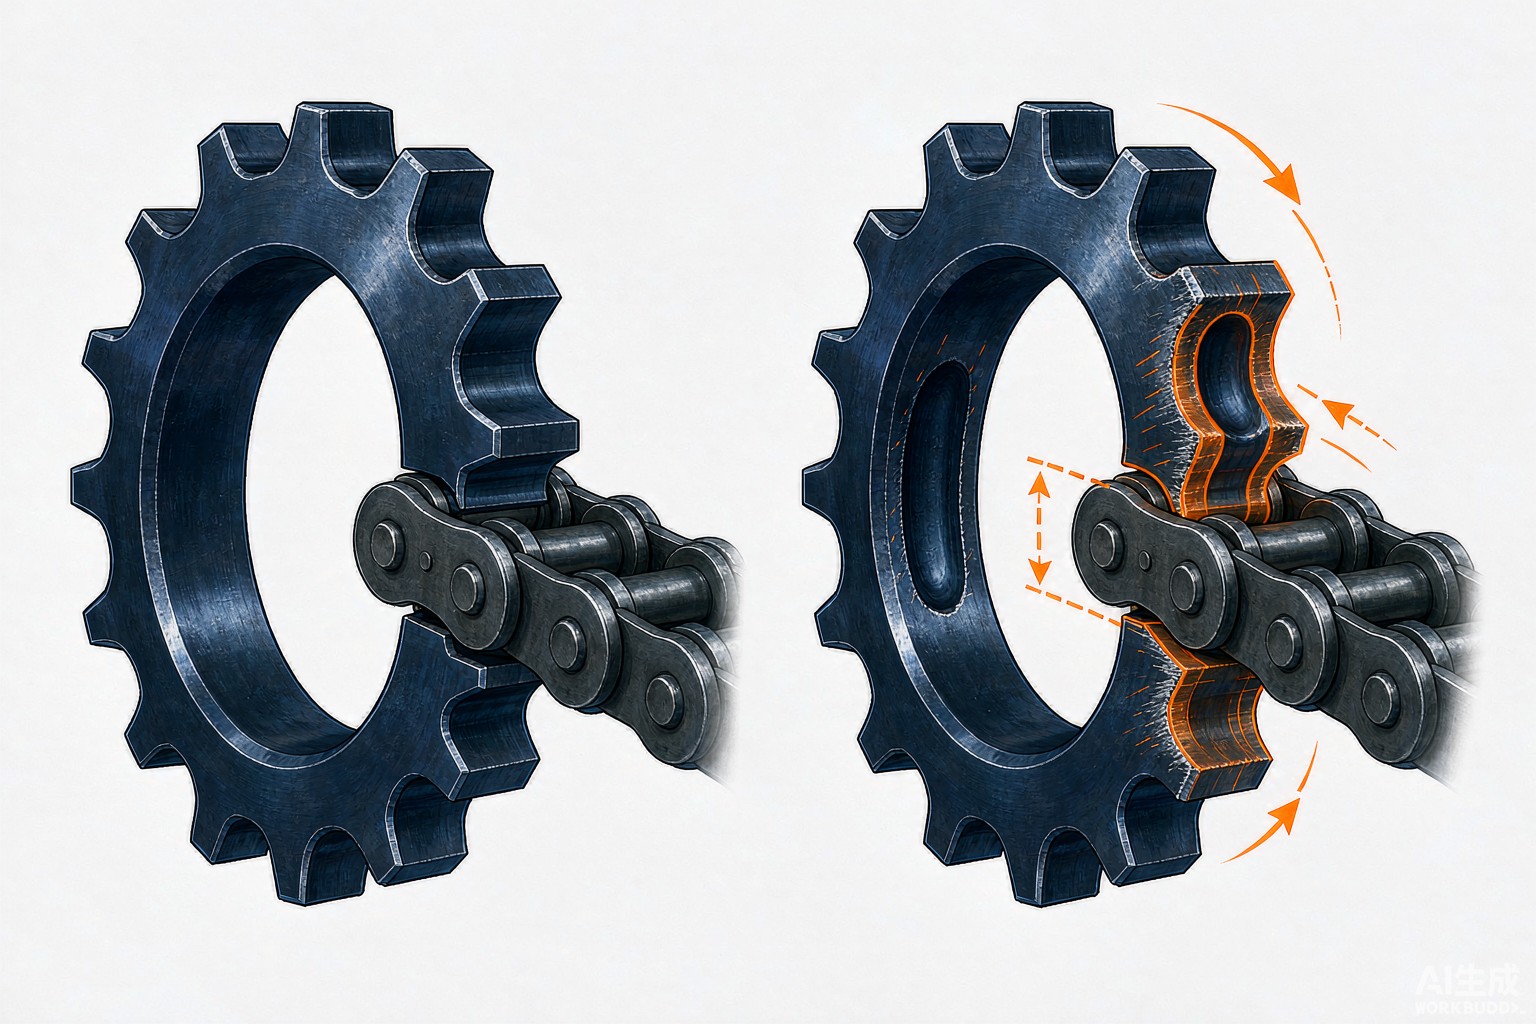
链轮该不该换,关键看齿厚。 行业通行的判据是:链轮齿面磨损超过原齿厚的20%即应更换;部分对精度要求高的电厂、煤企按10%—15%从严把握。若链窝(链轮与链条啮合的圆弧槽)磨损量超过3—5mm、出现断齿、疲劳裂纹或明显跳链,则必须强制更换,不能带病运行。
链轮与链条的制造须执行行业标准:链轮按 MT/T 323《煤矿用刮板输送机链轮》、链条按 GB/T 12718《矿用高强度圆环链》,材质按 GB/T 3077《合金结构钢》选用。按标准热处理合格的链轮,平稳工况寿命约8000—12000小时;煤矿井下约6—12个月,硬煤、多矸石工况可能缩短至40—60万吨过煤量。
材质与热处理直接决定链轮寿命。常见选型见下表:
| 材质 | 热处理 | 适用工况 |
|---|---|---|
| 42CrMo | 调质加齿面淬火 | 煤矿、重载,齿面硬、芯部韧,最常用 |
| 40Cr | 调质加齿面淬火 | 普通工况,性价比高 |
| 40CrNiMo | 调质 | 重载冲击,强度更高 |
| 45号钢 | 整体调质加齿部高频淬火 | 通用、成本低(孟津煤矿采用) |
| ZG45Mn2 | 铸钢调质 | 铸钢链轮(昊华XGZ1200刮板机) |
材质之外,新链轮必须配套新链条。旧链条因拉伸变形节距变大,与新链轮啮合不良,仅换链轮不换链,寿命可能缩短30%—50%。这是链轮更换中最容易踩的坑。
3. 链轮更换与非标定制建议
给煤机进入更新改造期,链轮是必换件,采购时有三条可执行建议。
一是按判据强制更换,并成对同步。 机头、机尾链轮磨损程度不同,但换链时建议头尾侧同步校核,避免新旧混用导致受力不均。更换链轮时同步检查链轮轴同心度、轴承游隙与油封。日常则要落实润滑管理,用极压锂基脂对链轮持续注油,杜绝干磨运行。
二是原厂件停产时走非标定制。 老机型、进口机型原厂链轮常已停产或渠道单一、周期长。链轮的节距、齿数、轴孔、键槽、安装孔距均为非标尺寸,可按原机图纸现场测绘定制,恢复啮合精度而无需整机更换。
| 对比项 | 原厂件 | 非标定制 |
|---|---|---|
| 匹配度 | 高 | 按图纸、测绘,可做到等高 |
| 周期 | 长、渠道单一 | 短,可加急 |
| 价格 | 高 | 灵活 |
| 适用 | 在产机型 | 停产、进口、非标机型 |
三是链轮组件与单件灵活备货。 链轮组件通常含链轮体、花键轴、轴承、浮封环、油封等,可整体更换也可单件更换。对易损的链轮体、浮封环建议适量备货,降低停机等待。大修时链轮与链条、刮板等易损件的完整清单,可参考本站《给煤机A修更新季:大修必换配件清单与备货指南》。
4. 结论与展望
链轮是刮板给煤机传动系统里磨损最快、更换最频繁的易损件,近期煤企、电厂集中采购维修表明存量设备已进入链轮集中更换期。设备更新改造不一定换整机,把链轮、链条等核心易损件换新并做非标定制,往往能以更小成本恢复设备性能。
给设备管理方三条建议:建立齿厚检测制度,按判据(齿厚磨损20%、链窝磨损3—5mm)强制更换,杜绝带病运行;坚持新链轮配新链条,避免新旧混用;停产、进口机型优先考虑非标定制替代原厂件,缩短备件周期、控制成本。关于链条本体的材质升级与断链治理,可参考本站《给煤机大链频繁断裂根治:链条材质升级与强制更换要点》。
相关问题
Q:刮板给煤机链轮一般多久换一次?
A:没有固定周期,主要看工况与维护。标准热处理合格链轮在平稳工况下约8000—12000小时,煤矿井下约6—12个月;硬煤、多矸石工况可能缩短至40—60万吨过煤量。建议以齿厚测量为准,齿厚磨损超原值20%即换。
Q:链轮可以只换一个、不换链条吗?
A:不建议。旧链条拉伸变形后节距变大,与新链轮啮合不良,仅换链轮寿命可能缩短30%—50%。除非链条磨损量仍达标,否则应新链轮配套新链条同步更换。